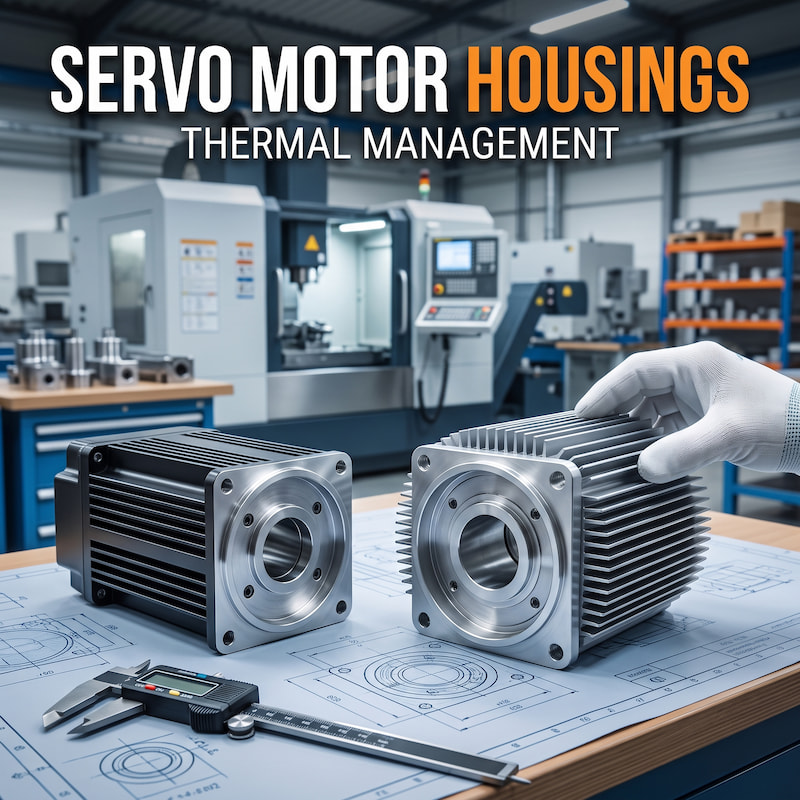
Gerenciamento térmico em carcaças de servomotores: como dissipadores de calor de alumínio extrudado de precisão maximizam a eficiência de resfriamento.
Oct, 10 2026
Gestão Térmica e Soluções CNC de PrecisãoÀ medida que a automação industrial, a robótica e os sistemas de acionamento elétrico evoluem para densidades de torque mais elevadas e formatos mais compactos, o gerenciamento térmico de servomotores e inversores de potência tornou-se um gargalo decisivo na engenharia. Em servomotores de alta frequência das séries 40, 60, 80 e 130, bem como em inversores de alta potência, as perdas internas nos núcleos de cobre e ferro geram um intenso fluxo de calor localizado. O acúmulo térmico excessivo inevitavelmente desencadeia a desmagnetização dos ímãs permanentes, a ruptura do isolamento dos enrolamentos e a fuga térmica dos IGBTs. Tecnologia Co. de Foshan Nanhai Yuebao, Ltd. A solução para esses severos desafios térmicos é obtida unindo a extrusão de perfis de alumínio de alta relação de aspecto com usinagem CNC de precisão em múltiplos eixos, resultando em carcaças de dissipadores de calor de alumínio prontas para instalação, que garantem rápida dissipação de calor, rigidez estrutural e vedação hermética IP67.Mais de 200 W/m·K Condutividade térmica> 18:1 Proporção de aspecto da barbatana±0,015 mm Tolerância do furo do estatorIP65 / IP67 Confiabilidade da vedação1. RISCOS CRÍTICOS DE DEGRADAÇÃO TÉRMICA EM SERVOMOTORES E INVERSORES INDUSTRIAIS[01] Superaquecimento em motores de alto torque das séries 40/60/80/130Servomotores operando em automação de coleta e posicionamento de alta aceleração, acionamentos de fusos CNC e robótica geram intenso calor por resistência ôhmica (I²R) nos enrolamentos de cobre do estator, além de perdas por correntes parasitas nas lâminas de ferro. Quando as temperaturas internas da carcaça do motor excedem 110 °C a 130 °C, os ímãs permanentes de NdFeB correm o risco de desmagnetização térmica irreversível, causando queda rápida de torque, instabilidade de posicionamento e queima do motor. Uma carcaça termicamente condutora não é apenas uma cobertura; ela é o principal dissipador de calor, conduzindo o calor para longe do estator.[02] Concentração de ponto quente no módulo de potência do inversor (IGBT)Os modernos inversores de frequência (VFDs) industriais e inversores solares/de armazenamento de energia (ESS) incorporam interruptores IGBT ultradensos que operam em frequências de vários quilohertz. Esses módulos geram fluxos de calor concentrados que excedem 50 a 100 W/cm². A planicidade inadequada da base do dissipador de calor ou a área insuficiente da superfície das aletas resultam em gradientes de temperatura perigosos entre a junção e a carcaça, acionando desligamentos de segurança por sobretemperatura e falhas catastróficas dos semicondutores.[03] Barreira térmica de ferro fundido e chapa metálicaAs carcaças tradicionais de ferro fundido ou aço conformado possuem condutividade térmica notoriamente baixa (aproximadamente 50 W/m·K) e peso considerável. Em contraste, a liga de alumínio 6063-T5 atinge valores superiores a [valor omitido]. 200–210 W/m·K—quase quatro vezes mais capacidade de dissipação térmica com um terço do peso—proporcionando convecção passiva ideal e resfriamento por ar forçado.2. EXTRUSÃO DE ALETAS DE ALTA RELAÇÃO DE ASPECTO E DINÂMICA DO FLUXO DE AR TÉRMICOMaximizar o resfriamento convectivo exige maximizar a área da superfície externa por meio de aletas de resfriamento perimetrais densas. No entanto, em ferramentas de extrusão de perfis, a Proporção de aspecto da barbatana A relação entre a altura da aleta e o espaço entre aletas adjacentes representa um obstáculo considerável na fabricação. As fábricas convencionais de extrusão de alumínio enfrentam dificuldades quando as relações de aspecto excedem 10:1 ou 12:1, resultando em quebra dos mandris de aço da matriz, pontas das aletas onduladas ou espaços inconsistentes que impedem o fluxo de ar.Na Yuebao Technology, ultrapassamos os limites da metalurgia e do design de matrizes para alcançar proporções de aspecto de aletas de até 18:1 e até 22:1 Utilizando liga virgem premium 6063-T5:Design de raiz da barbatana afilada: A geometria da raiz da aleta, mais espessa, acelera a condução de calor do cilindro interno para o exterior, enquanto as pontas afiladas mantêm a estabilidade da camada limite laminar.Ferramentas de moldagem de alta rigidez: Aços ferramenta H13/1.2344 ESR de alta qualidade e tratamento térmico avançado com nitrogênio a vácuo evitam a deflexão da matriz de extrusão sob pressões de extrusão superiores a 2.500 toneladas.Microcanais de fluxo de ar otimizados: O espaçamento das aletas é modelado cientificamente por meio de CFD (Dinâmica dos Fluidos Computacional) para evitar a estagnação térmica do ar tanto sob convecção natural quanto sob resfriamento forçado por ventilador de alta pressão estática.Rota de fabricação térmicaResistência térmica e eficiênciaRigidez estrutural e classificação IPCusto e ciclo de produçãoRevestimento em alumínio fundidoModerado (Liga 380: ~96 W/m·K); poros internos de gás criam barreiras térmicas.Alta rigidez; boa vedação IP, mas quebradiço sob choque de alto torque.Altos custos iniciais com moldes (US$ 8 mil a US$ 15 mil); revisões de projeto rígidas.Dissipador de calor com aletas soldadas/coladasA camada de resistência térmica de epóxi/solda limita a transferência de calor nas raízes das aletas.Propenso a soltar as aletas sob forte vibração mecânica do motor.Montagem com uso intensivo de mão de obra; alto custo unitário de produção.Yuebao Revestimento Integrado Extrudado + CNCResistência térmica interfacial nula; condução de metal 6063 100% monolítica (>200 W/m·K)Tubo monolítico sem costura; ranhura para anel de vedação IP67; fadiga por vibração zeroMatrizes de extrusão com excelente custo-benefício; prototipagem rápida em 3 dias; altamente escaláveis. 3. EXCELÊNCIA EM USINAGEM: FURAÇÃO DE PRECISÃO DO ESTATOR, PINOS E VEDAÇÃO HERMÉTICAEmbora a extrusão de perfil forme a complexa geometria externa com aletas, a montagem mecânica precisa do motor exige usinagem CNC secundária de alta precisão. A carcaça do servomotor deve se encaixar perfeitamente com o conjunto do estator, o flange do rolamento dianteiro e a tampa traseira do encoder.[A] Torneamento e mandrilamento de precisão do furo do estator (±0,015 mm)Para garantir 100% de contato superficial para condução térmica das lâminas do estator para a carcaça de alumínio, o diâmetro interno deve manter um ajuste por interferência (tolerância H7/p6). A Yuebao utiliza centros de torneamento CNC de alta precisão equipados com barras de mandrilamento internas antivibração especializadas, restringindo a circularidade e o desvio cilíndrico a valores dentro de 0,015 mm e coaxialidade sob 0,02 mm.[B] Padrões de montagem com espigão duplo (registro) e roscadosAs áreas de encaixe das tampas dianteira e traseira devem ser usinadas em um único dispositivo de fixação para evitar deflexão angular. Qualquer desalinhamento de concentricidade entre o suporte do rolamento dianteiro e a carcaça traseira causa excentricidade do rotor, ruído acústico, vibração em alta velocidade e falha prematura do rolamento.[C] Vedação com anel O IP65/IP67 e acabamento anodizadoA automação industrial e as máquinas-ferramenta CNC expõem os servomotores a fluidos de corte, névoa de refrigerante e aerossóis de óleo. Usinamos ranhuras contínuas de precisão para anéis de vedação em ambas as faces, com rugosidade superficial de nível espelhado (Ra ≤ 0,8 μm). Após anodização fosca de nível arquitetônico (prata, preto ou azul), as aletas externas resistem a produtos químicos industriais agressivos, maximizando a emissividade térmica (ε ≥ 0,85). 4. FORNECIMENTO DA YUEBAO: FABRICAÇÃO DE CARCAÇAS DE MOTORES DE REFERÊNCIACom sede no distrito de Nanhai, cidade de Foshan, Tecnologia Co. de Foshan Nanhai Yuebao, Ltd. Somos um fabricante especializado em perfis de alumínio de precisão e componentes mecânicos usinados por CNC. Com quase uma década de vasta experiência em processamento, unimos engenharia de projeto e entrega em grande volume:Domínio das ferramentas de aletas de alta relaçãoNossos engenheiros de ferramentas projetam matrizes robustas de alta relação de aspecto, superiores a 18:1, com aletas em relação a outras, eliminando a fratura na raiz das aletas e proporcionando a máxima área de superfície para transferência de calor em tamanhos de estrutura de 40, 60, 80 e 130.Precisão de usinagem CNC de ±0,015 mmEquipados com tornos CNC multieixos, centros de usinagem de 4 e 5 eixos e unidades de corte a laser alemãs, garantimos concentricidade precisa, acabamentos superficiais com precisão micrométrica e furos roscados sem rebarbas.Prototipagem rápida e agilidadeProdutos em estoque padrão com envio em até 24 horas. Protótipos personalizados prontos em 3 dias, testes em pequenos lotes em até 7 dias e lotes de produção em massa entregues em 15 dias diretamente da nossa fábrica.Certificação ISO9001 e garantia de 90 dias sem preocupações.Cada lote passa por 23 rigorosos pontos de inspeção — incluindo verificação de coordenadas CMM e teste de vazamento de pressão pneumática — mantendo uma taxa de aprovação de fábrica acima de 99,2%, com uma garantia abrangente de 90 dias.5. PERGUNTAS FREQUENTES (FAQ)Q1: Qual liga de alumínio é superior para carcaças de dissipadores de calor de servomotores: 6063 ou 6061?Para a maioria das carcaças de servomotores e invólucros de inversores, 6063-T5 é a escolha preferida. Oferece condutividade térmica significativamente maior (200–210 W/m·K em comparação com ~167 W/m·K para o alumínio 6061) e possui características excepcionais de fluxo de extrusão, necessárias para a formação de aletas de resfriamento densas, finas e de alta relação de aspecto. No entanto, se a carcaça funcionar como um chassi estrutural integral de suporte de carga pesado, sujeito a forças mecânicas externas, 6061-T6 É recomendado devido à sua maior resistência ao escoamento.Q2: Qual a relação de aspecto máxima das aletas que a Yuebao consegue atingir na extrusão do perfil do motor?Embora os limites padrão da indústria normalmente girem em torno de 10:1 a 12:1, a Yuebao Technology atinge rotineiramente proporções de aspecto das aletas de 16:1 a 20:1, com designs personalizados que chegam a 22:1Nossas matrizes avançadas de endurecimento por nitrogênio em múltiplos estágios e velocidades de extrusão hidráulica controladas evitam a quebra da lingueta da matriz e a distorção ondulada das aletas.Q3: Como evitar a deformação oval durante a usinagem CNC de carcaças de motores de paredes finas?As placas de fixação convencionais de três garras aplicam pressão radial localizada que distorce tubos de paredes finas com aletas externas, causando ovalização após a remoção da fixação. Utilizamos garras circulares personalizadas com circunferência completa e mandris de expansão hidráulica interna que distribuem a força de fixação uniformemente. Combinando isso com usinagem de precisão em múltiplos passes e ferramentas de metal duro com amortecimento de vibração, garantimos que a circularidade e a concentricidade permaneçam estritamente dentro de ±0,015 mm.Q4: Como é garantida a proteção IP65/IP67 contra entrada de água e poeira para inversores externos e motores laváveis?A proteção contra a entrada de fluidos depende de encaixes precisos e canais lisos para as juntas de vedação. Usinamos ranhuras de vedação de face dupla com acabamento superficial de Ra 0,8 μm, garantindo a compressão adequada da junta de elastômero sem microfissuras. Cada lote de produção crítico pode ser submetido a testes de vazamento por queda de pressão pneumática para verificar a ausência total de penetração de fluidos.Q5: A anodização da superfície reduz ou aumenta a dissipação de calor das carcaças de alumínio?A anodização, na verdade, melhora a dissipação de calor. Enquanto o alumínio bruto com acabamento de fábrica apresenta uma emissividade de radiação térmica muito baixa (ε ≈ 0,05), uma camada de óxido anodizado adequadamente controlada (10–15 μm) eleva a emissividade para mais de 100%. 0,82–0,88Isso aumenta substancialmente a transferência de calor por radiação para o ar ambiente, ao mesmo tempo que oferece proteção superior contra arranhões e corrosão química.Q6: A Yuebao oferece serviços de prototipagem rápida para servomotores personalizados nos tamanhos 40, 60, 80 ou 130?Sim. Se adaptarmos nossos perfis de extrusão modulares existentes, amostras funcionais usinadas por CNC podem ser entregues em apenas 3 dias úteisPara perfis de aletas externas totalmente proprietários que exigem uma matriz dedicada, nosso serviço de ferramental rápido entrega amostras de extrusão T0 em 10 a 12 dias, seguido pela entrega em massa em 15 dias.Melhore o desempenho térmico do seu motor e inversor hoje mesmo!Está desenvolvendo servomotores, unidades de acionamento ou inversores de potência de alta eficiência? Explore nossas soluções especializadas. Carcaças e invólucros de servomotor em alumínio usinado CNC de precisão sob medida.Envie seus modelos CAD 2D/3D para nossa equipe de engenharia para uma avaliação térmica DFM gratuita e preços transparentes direto da fábrica em até 24 horas.E-mail: huangxiaoping5658@gmail.com Telefone/WhatsApp: +86 - 13590685658Solicite um orçamento e um projeto de fabricação (DFM) gratuitos.