

Dobramento por estiramento e usinagem CNC para bandejas de baterias de veículos elétricos: controle da deformação da seção transversal abaixo de 0,5%


Autor
21221
Na busca pela experiência de relaxamento definitiva, nossos sofás são projetados pensando no seu bem-estar. Cada curva e almofada é elaborada para apoiar e acomodar os contornos do seu corpo, criando uma sensação de conforto que parece feita sob medida. Investigamos a fundo a ciência do assento para garantir que, a cada momento que você passar em nossos sofás, sinta o mundo desaparecer. Monte tudo de uma vez ou adicione peças aos poucos. Se você mudar de espaço, sempre poderá mudar o formato.
Marie R. Winters


Na arquitetura estrutural dos veículos elétricos modernos (NEVs), o caixa de alumínio para bateria A bandeja da bateria desempenha uma dupla função crítica: garantir a máxima densidade de energia volumétrica e, ao mesmo tempo, proporcionar uma resistência estrutural incomparável a impactos. À medida que as vigas laterais e as estruturas perimetrais da bandeja da bateria evoluem para perfis curvos complexos, os engenheiros de produção enfrentam desafios constantes, principalmente distorção da seção transversal, enrugamento da parede, retorno elástico e folgas de solda irregulares durante a curvatura por estiramento. Na Yuebao Technology, combinamos a curvatura por estiramento multiponto CNC especializada com a fresagem multieixos, restringindo a deformação da seção transversal a estritamente menos de 0,5% e alcançando uma tolerância de ±0,1 mm, padrão automotivo.
1. O DESAFIO DA ENGENHARIA: POR QUE OS PERFIS COMPLEXOS DAS BATERIAS DE VEÍCULOS ELÉTRICOS SE DEFORMAM DURANTE A FLEXÃO?
[01] Seções assimétricas com múltiplas cavidades e colapso de paredes
Ao contrário de barras sólidas simples ou tubos redondos uniformes, os perfis laterais da estrutura da bateria do veículo elétrico apresentam detalhes complexos. seções transversais de múltiplas cavidades Com canais de refrigeração integrados, trilhos para parafusos e nervuras internas de absorção de impacto. Durante a curvatura rotativa convencional, a zona de tensão externa sofre um afinamento significativo da parede e um estreitamento transversal, enquanto a zona de compressão interna tende a enrugar. Mesmo um ligeiro colapso da alma interna pode comprometer a integridade estrutural do perfil ou esmagar os canais internos de fluxo do fluido refrigerante.
[02] Variabilidade do retorno elástico em ligas 6000 de alta resistência
Para atingir alta resistência ao escoamento (>260 MPa), os invólucros de baterias automotivas geralmente utilizam ligas 6061-T6 ou 6082-T6. No entanto, sua alta relação entre resistência ao escoamento e resistência à tração induz um retorno elástico substancial após a flexão. Se o processo de flexão não puder calcular e compensar dinamicamente a direção dos grãos da liga e as variações de dureza do lote, ocorrerão torção da seção transversal e desvios do raio de contorno, resultando em falhas durante a montagem robótica e a soldagem.
[03] Requisitos de tolerância rigorosos para soldagem FSW e vedação IP68
As bandejas de baterias de veículos elétricos exigem vedação hermética (IP67/IP68) para proteger as células de íon-lítio contra umidade e poeira. Quando as placas de base e as vigas laterais são unidas usando Soldagem por fricção (FSW)A folga na junta não deve exceder 0,2 mm e a planicidade da superfície deve permanecer estritamente uniforme. Qualquer distorção da seção transversal superior a 0,5% causa rebarbas na solda, penetração incompleta ou vazamentos contínuos na junta de vedação.
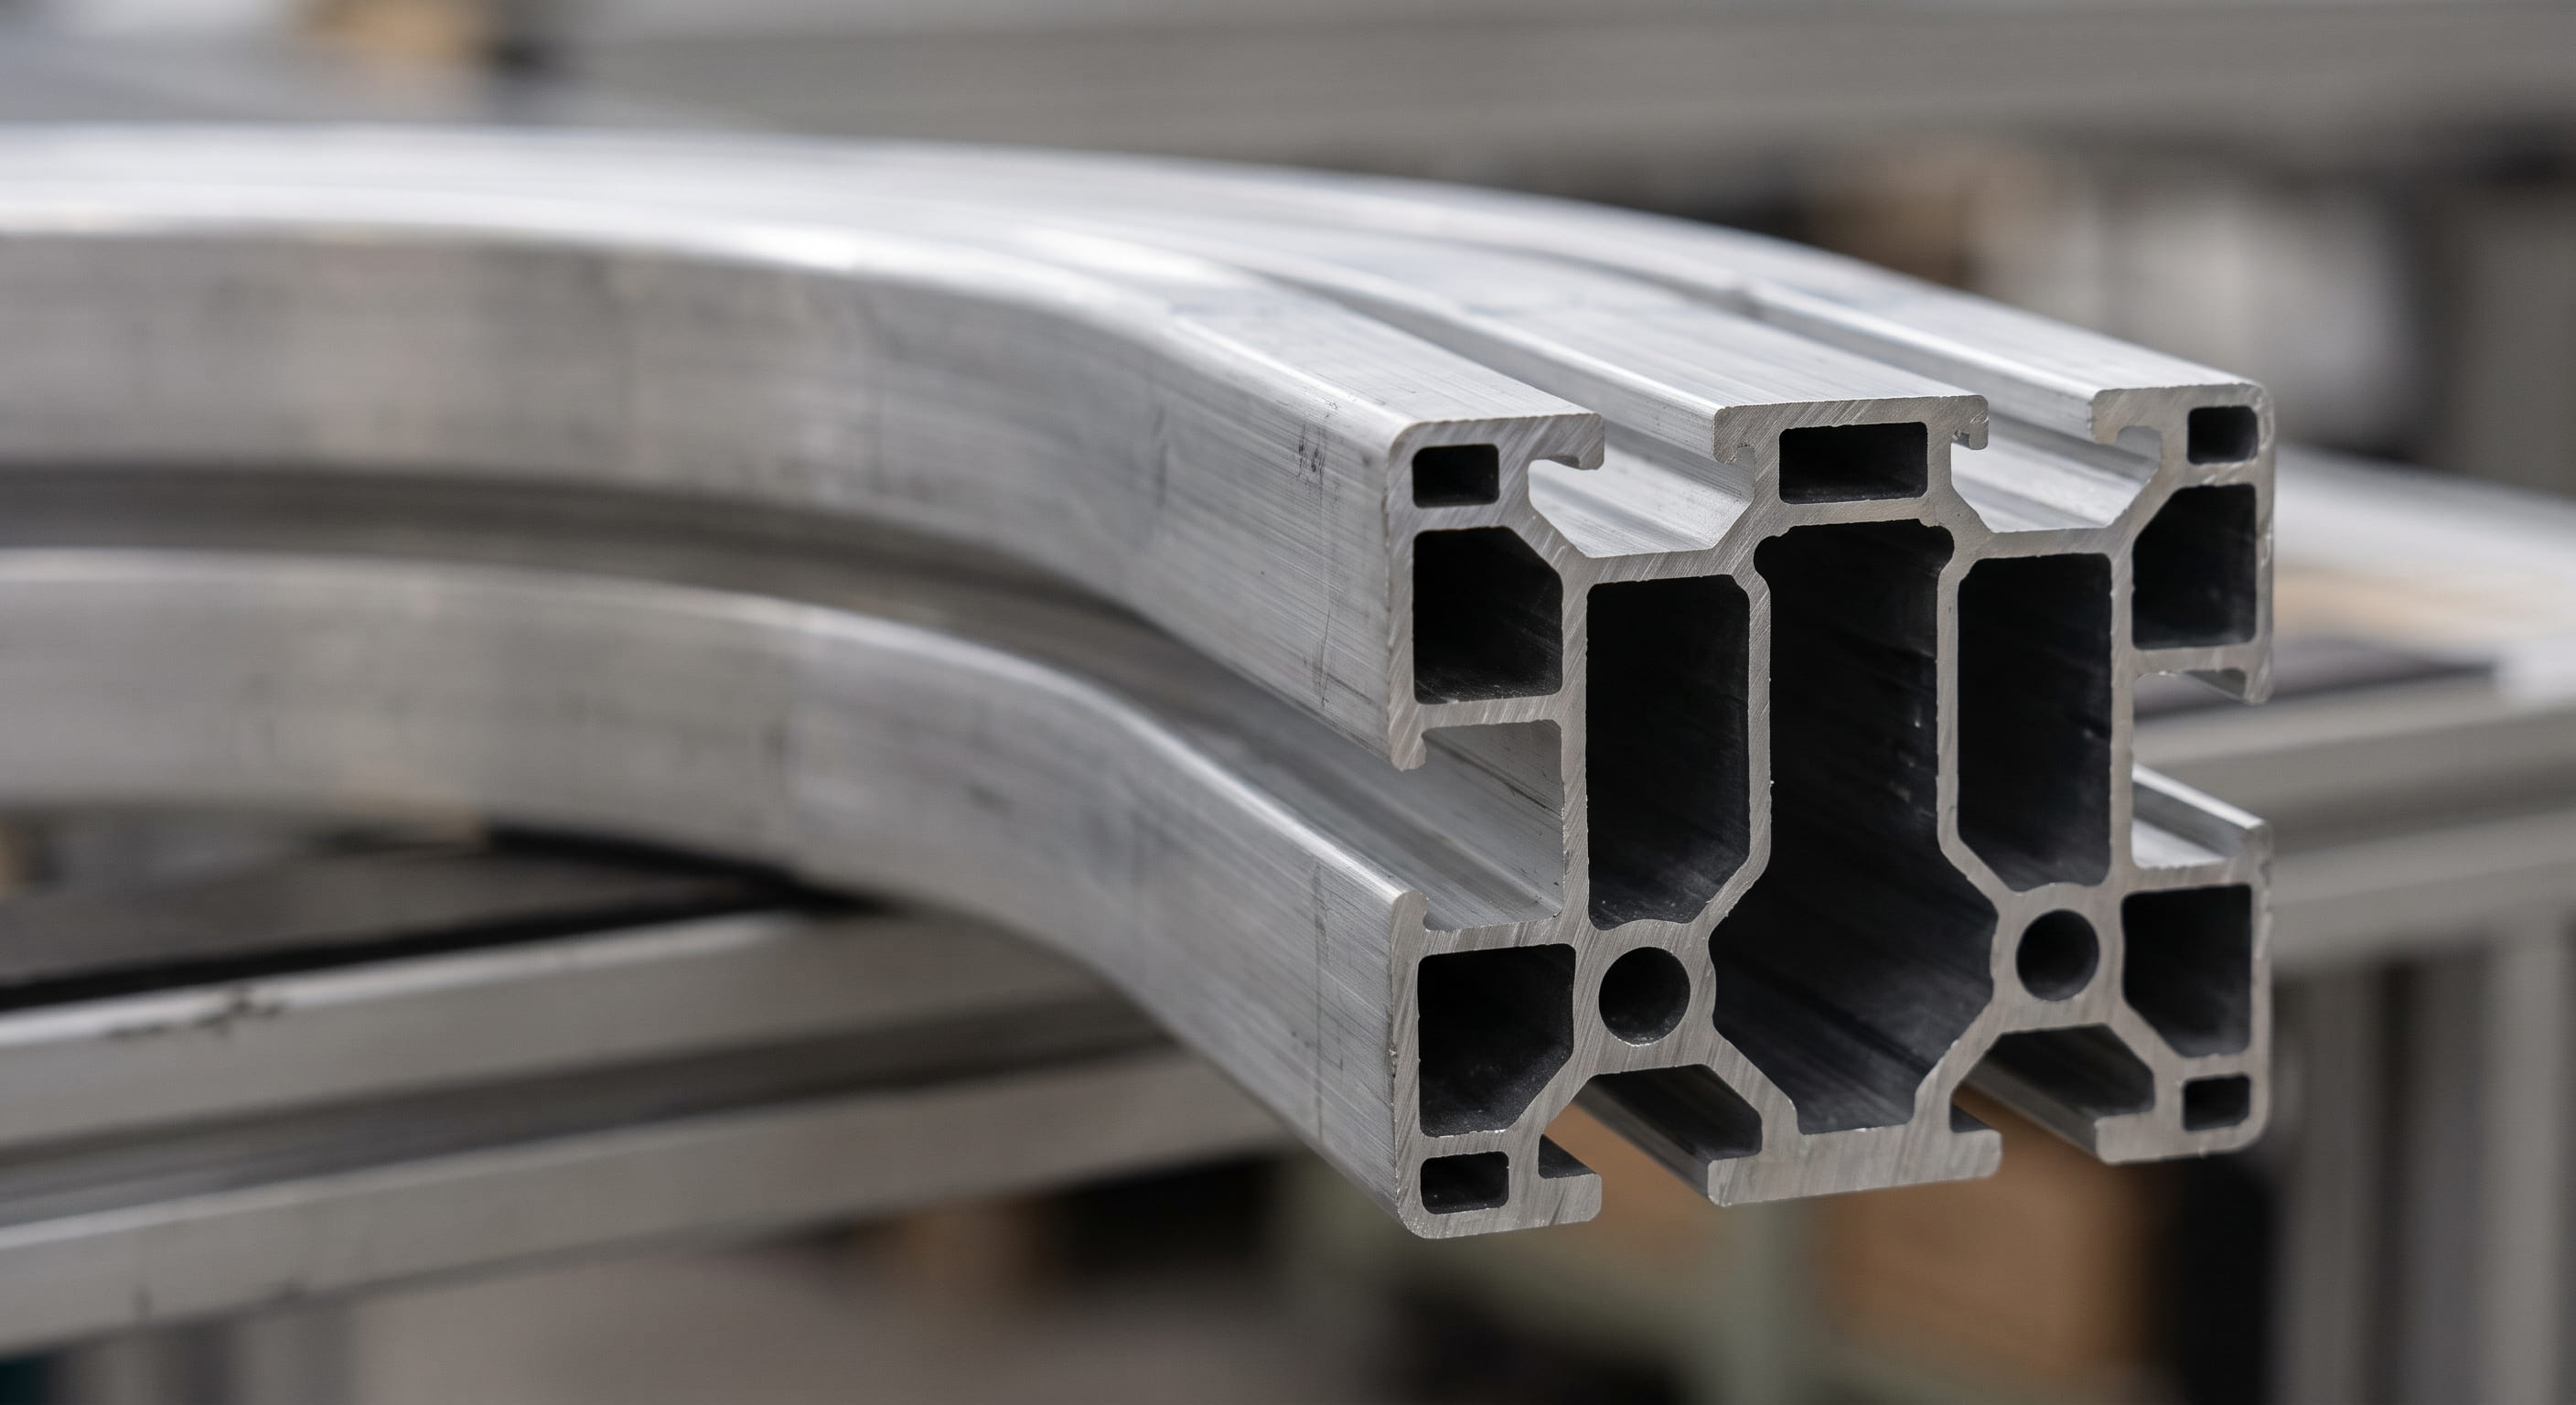
Figura 1: Viga lateral de alumínio para bateria com múltiplas cavidades e raio de curvatura controlado por alongamento
2. ANÁLISE TÉCNICA: COMO O YUEBAO CONTROLA A DEFORMAÇÃO DA SEÇÃO TRANSVERSAL ABAIXO DE 0,5%
Tecnologia Foshan Nanhai Yuebao Utiliza tecnologia especializada de curvatura horizontal por estiramento CNC multieixos, combinada com ciclos de pré e pós-estiramento. Ao manter uma tensão axial uniforme em toda a seção transversal, a camada de curvatura neutra é deslocada em direção à curvatura interna, suprimindo com sucesso rugas de compressão e distorção da seção transversal.
- Mandris flexíveis modulares de poliuretano e aço: Os mandris de núcleo interno, feitos sob medida, se adaptam perfeitamente aos perfis complexos das cavidades internas, proporcionando um suporte sólido que impede completamente o afundamento das paredes e o colapso da cavidade durante a extração de raios.
- Tensão Servo Controlada Segmentada: Sensores servo-hidráulicos em tempo real calibram a tensão de tração em intervalos de vários estágios, garantindo que o alongamento permaneça dentro da zona plástica uniforme, sem induzir microfissuras.
- Usinagem secundária de referência CNC: Após o estiramento e o envelhecimento artificial, os componentes são fixados em dispositivos hidráulicos dedicados com assistência a vácuo em grandes centros de fresagem CNC para usinar furos de montagem críticos, juntas sobrepostas FSW e ranhuras para juntas com precisão de ±0,1 mm.
| Métrica de fabricação | Dobra rotativa tradicional | Dobra de rolos padrão | Dobra de estiramento CNC Yuebao |
|---|---|---|---|
| Deformação da seção transversal | Alto (colapso de 3,0% a 5,0%) | Moderado (1,5% – 2,5%) | Rigorosamente controlado < 0,5% |
| Enrugamento e raspagem da superfície | Rugas internas visíveis e marcas de matriz. | Marcas de abrasão frequentes do rolo | Superfície impecável com acabamento espelhado/anodizado. |
| Integridade da Cavidade Interna | Fivela de fita, pinça de canal | Deslocamento interno incontrolável das costelas | Suporte de mandril central de 100%; zero pinçamento |
| Tensão interna residual | Grave; deformações durante o subsequente processo CNC. | Tensão longitudinal desequilibrada | Redistribuição uniforme; empenamento CNC zero |
| Ajuste de folga de soldagem FSW | Folgas > 0,8 mm; defeito de solda frequente | Requer ajuste manual posterior. | Juntas de precisão com folga mínima (≤0,15 mm) |
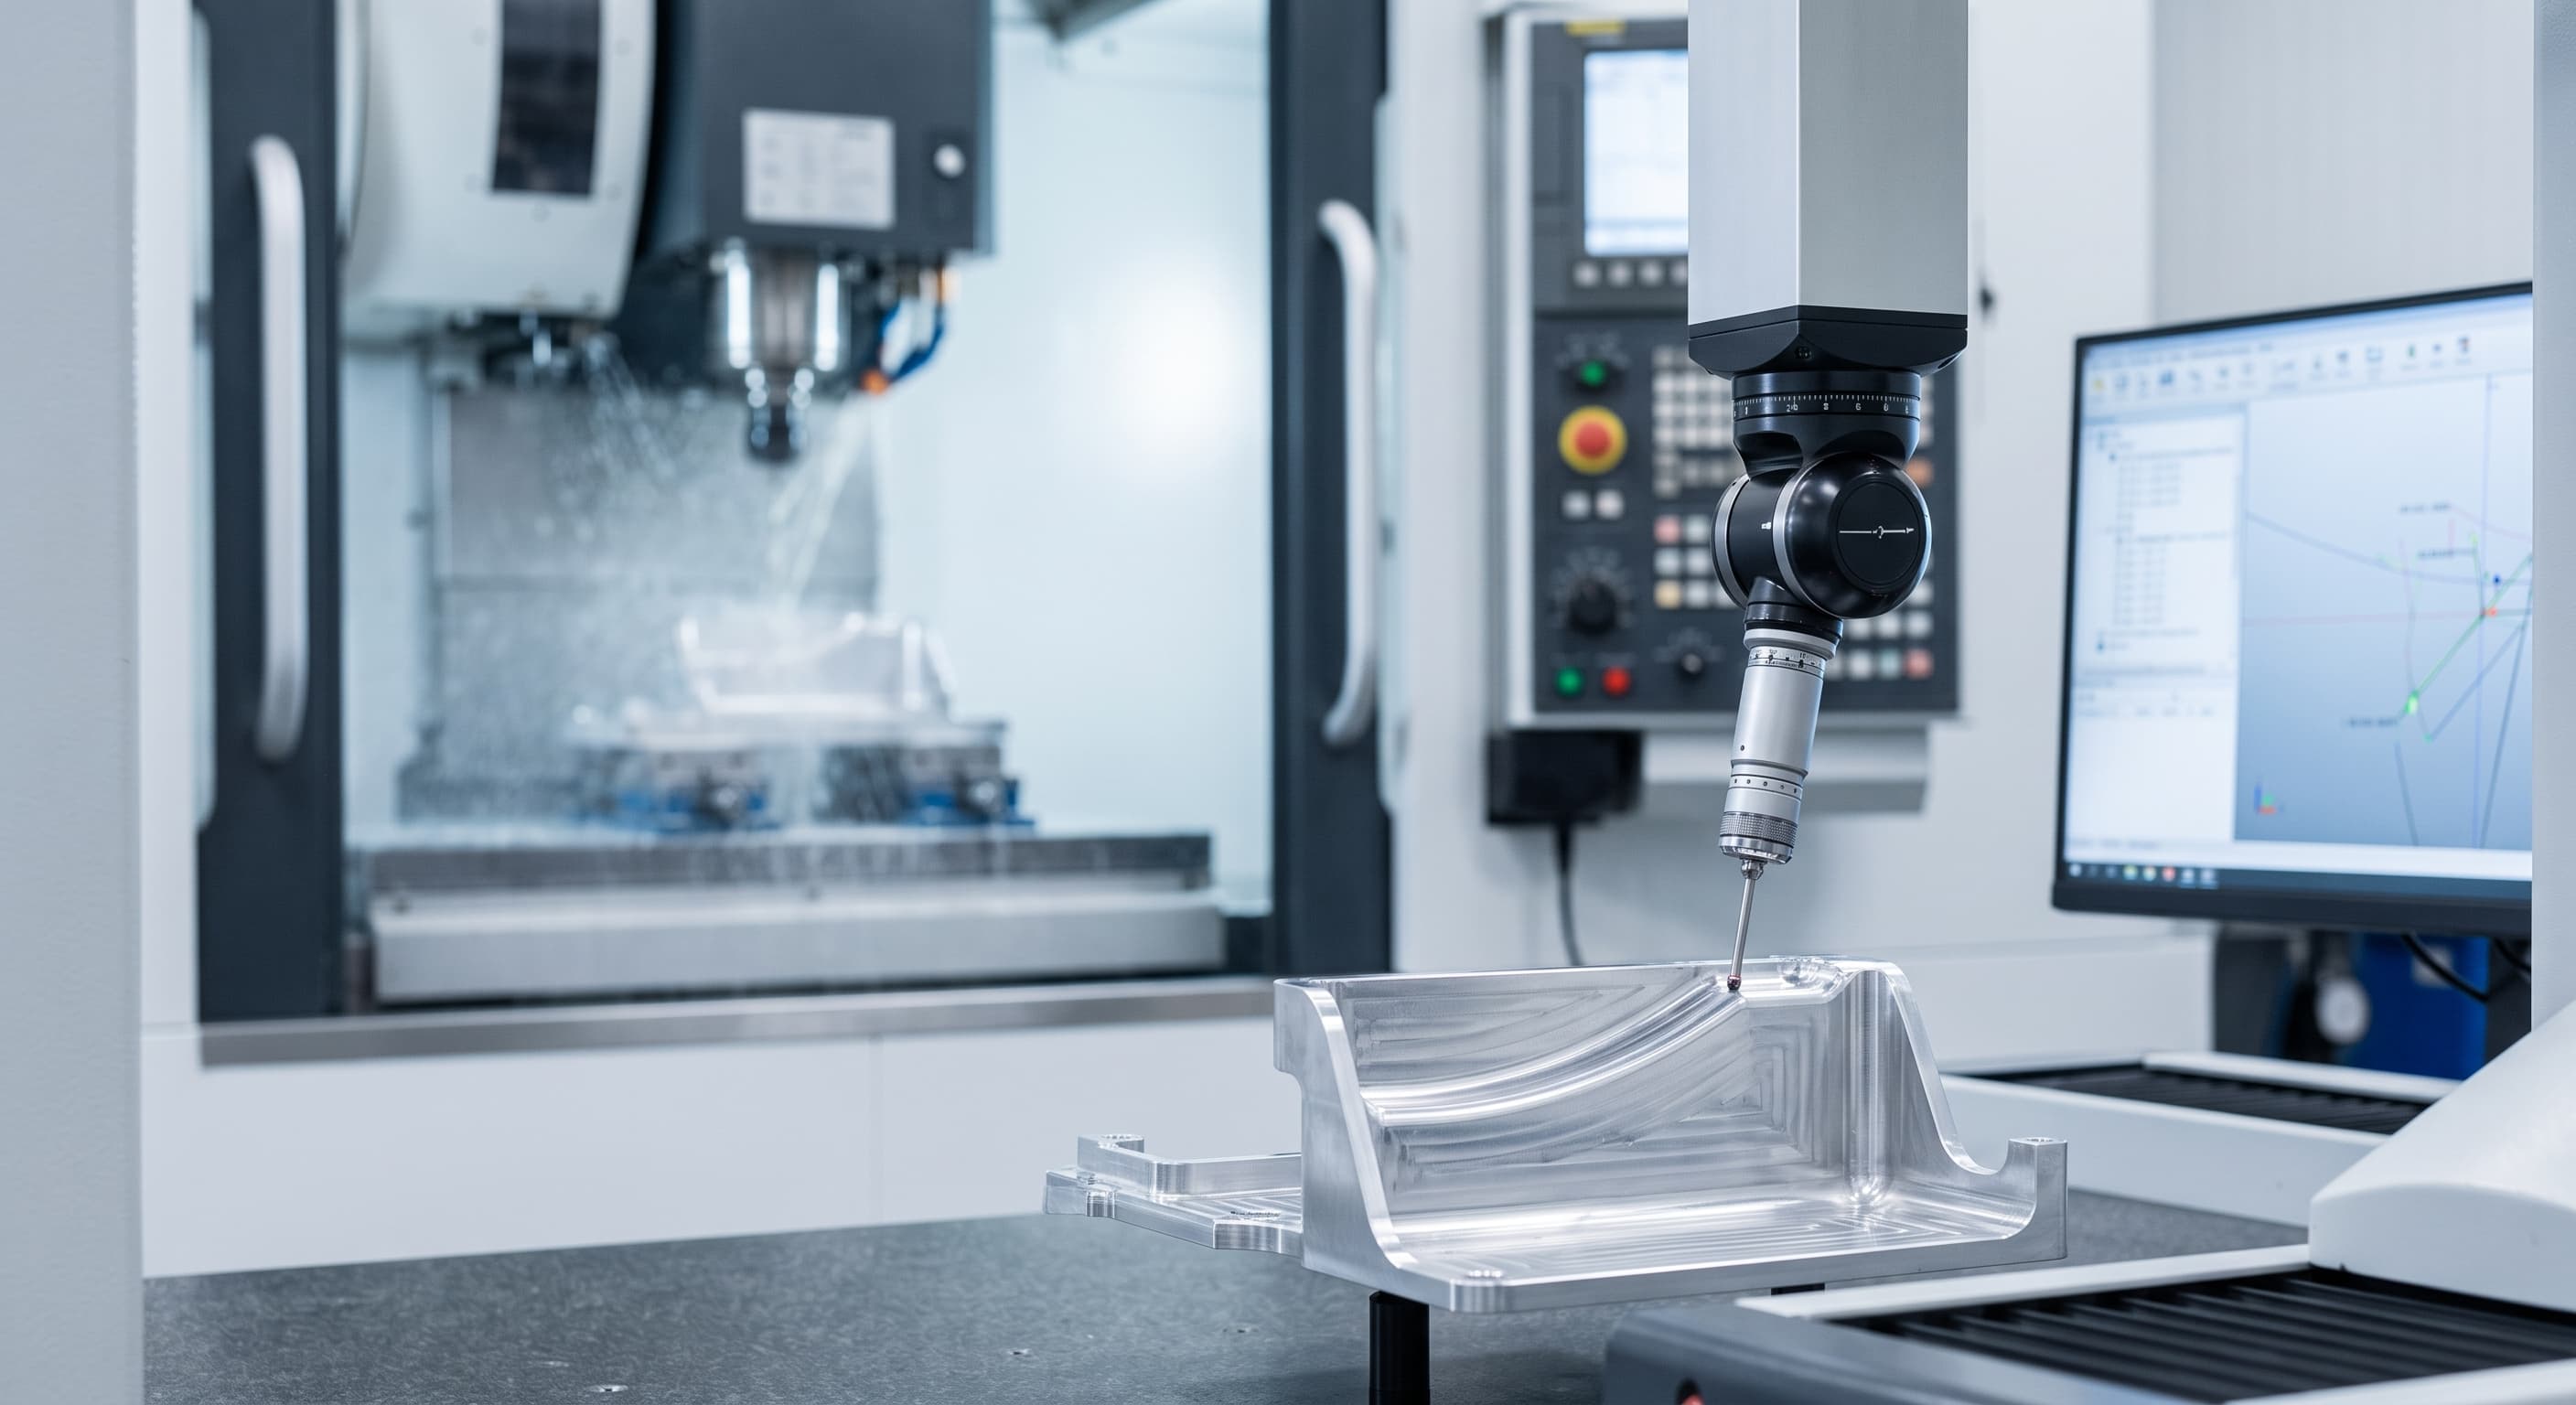
Figura 2: Verificação metrológica por CMM e fresagem de perfil CNC multieixos de alta precisão
3. RESISTÊNCIA A IMPACTOS E CIÊNCIA DOS MATERIAIS: 6061 VS. 6082 PARA VIGAS LATERAIS
Colisões laterais representam o cenário mais perigoso para baterias de veículos elétricos devido ao mínimo espaço de deformação lateral. As vigas perimetrais de alumínio da bandeja da bateria atuam como principais estruturas de proteção contra impactos, exigindo um equilíbrio metalúrgico preciso entre alta resistência ao escoamento (para resistir à intrusão na cabine) e alta elongação plástica (para absorver energia cinética por meio de dobramento em acordeão, em vez de fratura frágil).
Apresenta um equilíbrio ideal entre resistência à tração (≥290 MPa), limite de escoamento (≥240 MPa) e excelente receptividade à anodização. É a opção preferida para travessas internas complexas de módulos, trilhos de montagem de módulos inferiores e suportes de proteção com múltiplas cavidades.
Uma liga europeia de referência para a indústria automotiva, enriquecida com manganês, que apresenta excelente limite de escoamento (≥260 MPa) e resistência ao impacto. Projetada especificamente para soleiras laterais externas resistentes a impactos, estruturas de piso e componentes estruturais de sistemas de transporte ferroviário.
Na Yuebao Technology, nossos metalurgistas seniores e engenheiros de DFM avaliam a distribuição da espessura da parede da seção transversal, as relações raio-espessura (R/t) e os ângulos das nervuras internas antes da extrusão em matriz para garantir a absorção de energia previsível em formato de acordeão sob severos testes de colisão lateral.
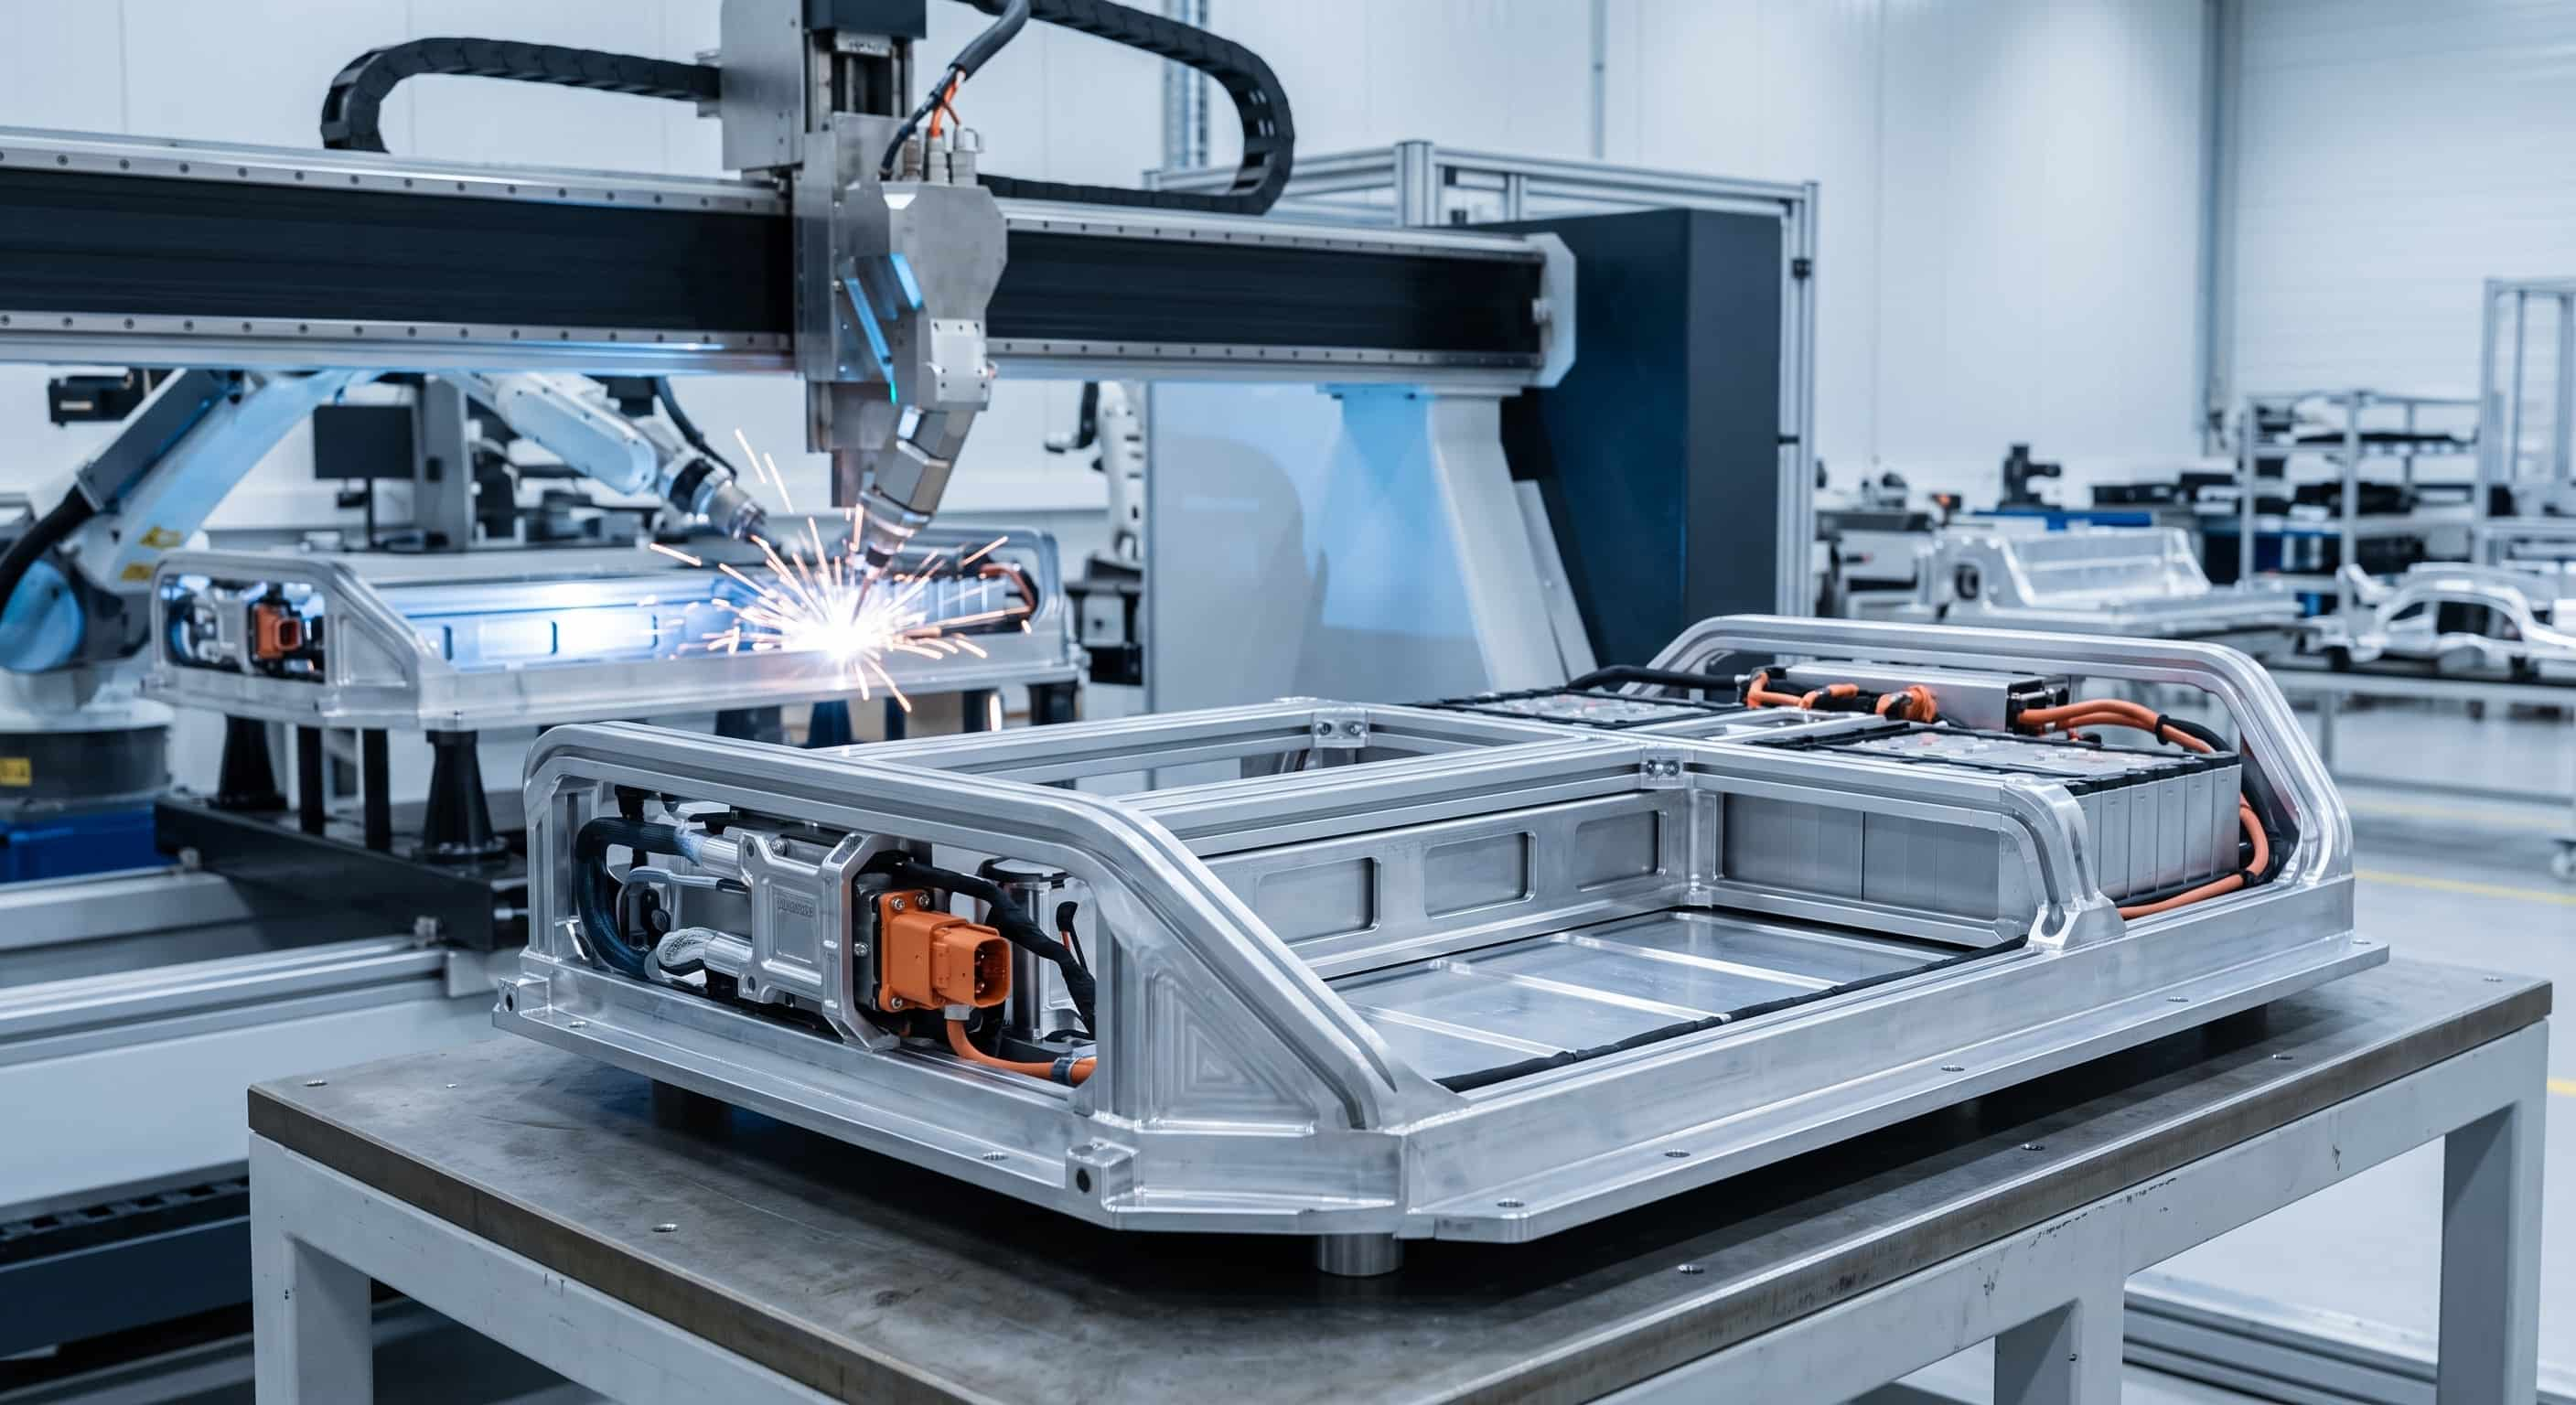
Figura 3: Linha de fabricação de alumínio automotivo moderno e montagem completa da bandeja da bateria do veículo elétrico
4. FORNECIMENTO DA YUEBAO: FABRICAÇÃO COMPLETA DE ALTA QUALIDADE PARA A INDÚSTRIA AUTOMOTIVA
Com sede no distrito de Nanhai, cidade de Foshan, Tecnologia Co. de Foshan Nanhai Yuebao, Ltd. A empresa dedicou quase uma década ao processamento avançado de perfis de alumínio, apoiando fornecedores automotivos de nível 1, fabricantes de baterias para veículos elétricos e inovadores em armazenamento de energia em todo o mundo:
Capacidade de processamento completo internamente
Desde a extrusão de matrizes personalizadas, curvatura por estiramento CNC e corte a laser de precisão até a fresagem CNC multieixos e anodização de superfície, todas as etapas de fabricação permanecem sob controle centralizado, eliminando atrasos na subcontratação e acúmulo de tolerâncias.
23 pontos de controle de qualidade rigorosos
Operando sob um sistema de qualidade certificado pela ISO 9001, nosso laboratório de metrologia utiliza scanners 3D CMM, análise de ligas por espectrômetro e testadores de dureza, mantendo consistentemente uma taxa de aprovação automotiva acima de 99,2%.
Prototipagem rápida em 3 dias
Oferecemos despacho em 24 horas para perfis de estoque padrão de matéria-prima, entrega rápida de amostras em 3 dias para peças usinadas por CNC, produção piloto de pequenos lotes em 7 dias e entrega de projetos de grande volume em 15 dias.
Proteção de ferramentas e garantia de 90 dias
Todas as matrizes de dobra personalizadas, dispositivos CNC e ferramentas de extrusão permanecem 100% propriedade do cliente, protegidas por acordos formais de confidencialidade. Oferecemos suporte rápido 24 horas por dia, 7 dias por semana, e uma garantia abrangente de 90 dias, exclusiva no setor.
5. PERGUNTAS FREQUENTES (FAQ)
Q1: Como a Yuebao evita o colapso da cavidade interna em perfis de bandeja de bateria com múltiplas cavidades?
Utilizamos mandris internos flexíveis de engenharia de precisão, feitos de poliuretano de alta densidade e segmentos de aço mola endurecido. Esses mandris são inseridos nas cavidades ocas antes da trefilação, proporcionando suporte interno de 360 graus que impede o afundamento das paredes e a distorção da cavidade, mantendo a deformação da seção transversal estritamente abaixo de 0,5%.
Q2: Os perfis de alumínio curvados podem ser usados diretamente para soldagem por fricção (FSW)?
Sim. A soldagem por fricção requer uma superfície extremamente plana e uma folga de junta mínima (≤0,15 mm). Após o processo de curvatura por estiramento, nossos centros de usinagem CNC de 5 eixos fresam as flanges de soldagem e os degraus de referência em uma única configuração de fixação, garantindo folga zero e eliminando defeitos de soldagem ou vazios porosos.
Q3: Qual liga de alumínio é melhor para as laterais da bandeja da bateria de um veículo elétrico: 6061 ou 6082?
Para componentes sujeitos a impactos severos em colisões (como as soleiras laterais do perímetro do veículo), 6082-T6 É amplamente preferido devido à sua maior resistência ao escoamento (≥260 MPa) e características superiores de absorção de energia. Para travessas internas de bandejas e conjuntos de placas de resfriamento, 6061-T6 Oferece excelente usinabilidade, soldabilidade e rigidez estrutural.
Q4: Como eliminar as variações de retorno elástico entre diferentes lotes de produção?
Controlamos toda a cadeia metalúrgica. Cada lote de extrusão é monitorado quanto à composição química e dureza mecânica. Nossas máquinas de curvatura por estiramento CNC possuem feedback servo dinâmico em circuito fechado que monitora a força de tração em tempo real e compensa automaticamente os ângulos de retorno elástico durante os ciclos de pré e pós-estiramento.
Q5: Quais formatos de arquivo e documentação de projeto são necessários para iniciar a análise DFM?
Aceitamos modelos CAD 3D padrão (STEP, STP, IGES) e desenhos de engenharia 2D (PDF, DWG). Por favor, especifique os raios de curvatura, as zonas de tolerância crítica da seção transversal, as especificações de espessura da parede e as faces de solda de acoplamento. Nossa equipe de engenharia retorna um relatório de viabilidade DFM completo em até 24 horas.
Q6: Quais são as opções de acabamento de superfície disponíveis para resistência à corrosão em automóveis expostos ao ar livre?
Oferecemos anodização arquitetônica/automotiva de película espessa (15–25 μm, prata/preto) aprovada em mais de 1.000 horas de teste de névoa salina neutra (ASTM B117), bem como revestimento em pó automotivo de alta resistência, garantindo proteção a longo prazo contra derramamentos de eletrólito de bateria, sal de estrada e ambientes externos agressivos.
Acelere o projeto estrutural do seu pacote de baterias para veículos elétricos.
Está projetando bandejas de bateria de alumínio leves, soleiras laterais curvas para automóveis ou estruturas para armazenamento de energia? Envie-nos seus modelos CAD 2D/3D hoje mesmo. Nossa equipe sênior de engenharia automotiva fornecerá uma avaliação DFM completa e um orçamento direto da fábrica em até 24 horas.
- Dobramento por estiramento e usinagem CNC para bandejas de baterias de veículos elétricos: controle da deformação da seção transversal abaixo de 0,5%
- Como garantir o sucesso na primeira tentativa de prototipagem de perfis de alumínio personalizados: um guia completo de engenharia.
- Como adquirir perfis de alumínio personalizados e peças usinadas em CNC da China: um guia para compradores.
- Gabinetes de alumínio personalizados de precisão para bombas de calor, sistemas de armazenamento de energia e carregadores de veículos elétricos.
- De um "bloco desajeitado" a um "esqueleto" de alta tecnologia: revelando a magia da usinagem CNC personalizada em alumínio.
- Por que as peças estampadas em metal de precisão são cruciais para os dispositivos médicos modernos?
- Como escolher um fornecedor confiável para extrusões de alumínio personalizadas


